
المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-11-02 الأصل: موقع


فهم دورة حياة التصنيع إن التغليف الحراري المخصص ليس مجرد تمرين هندسي. إنها استراتيجية شراء حاسمة. تتطلب سلاسل التوريد الحديثة الدقة والموثوقية المطلقة. بالنسبة لفرق المشتريات ومديري المنتجات، تؤثر خيارات التغليف بشكل مباشر على نجاح المشروع. غالبًا ما يكمن التباين بين الإطلاق الناجح للمنتج والطرح المتأخر الذي يتجاوز الميزانية المحددة في قدرات التصميم الخاصة بشريك التصنيع. تلعب الخبرة المادية وكفاءة الأدوات أيضًا أدوارًا حاسمة.
غالبًا ما تؤدي تصميمات التغليف المعيبة إلى اختناقات في خطوط التجميع. إنها تسبب أضرارًا للبيع بالتجزئة وتؤدي إلى فرض غرامات عدم الامتثال. ويجب أن يبدأ التخفيف في وقت مبكر. يشرح هذا الدليل لك عملية التشكيل الحراري الشاملة. نحن نسلط الضوء على المعالم الفنية التي يجب عليك التنقل فيها. سوف تتعلم كيفية تقييم القرارات المادية والمخاطر التشغيلية. وأخيرًا، نحن نقدم إطارًا لتقييم شركاء التصنيع المحتملين قبل الالتزام برأس المال. وهذا يضمن أن مبادرة التعبئة والتغليف التالية الخاصة بك تسير بسلاسة من النموذج الأولي إلى الإنتاج الضخم.
تملي الأدوات الأولية اقتصاديات الوحدة: الاستثمار في أدوات الألمنيوم الدقيقة أثناء مرحلة النموذج الأولي يقلل من الخردة ويضمن الاتساق على نطاق واسع.
اختيار المواد يؤدي إلى الامتثال: إن مطابقة الركيزة (على سبيل المثال، PET، PP، PVC) مع حالة الاستخدام أمر غير قابل للتفاوض من أجل الامتثال لإدارة الغذاء والدواء الأمريكية (FDA)، والسلامة الهيكلية، وأهداف الاستدامة.
تعمل القدرات الداخلية على تقليل المهل الزمنية: تعمل الشركات المصنعة التي تتحكم في كل من التصميم (CAD/النماذج الأولية) والبثق/التشكيل داخل الشركة على التخلص من تأخيرات الطرف الثالث.
مرونة التنسيق: تنتج نفس العملية الأساسية حلولاً متنوعة، بدءًا من حاويات البيع بالتجزئة عالية الوضوح وحتى مكونات التجميع الآلية.
تؤدي العيوب في تصميم العبوات إلى اختناقات مكلفة في خطوط التجميع. أنها تؤدي إلى تلف منتجات التجزئة وعدم الامتثال التنظيمي. يبدأ التخفيف الفعال للمخاطر خلال المرحلة الهندسية الأولية. يجب علينا تأطير مشكلة العمل بشكل صحيح قبل قطع أي قوالب مادية.
يبدأ المهندسون بترجمة أبعاد المنتج الدقيقة إلى تنسيق حزمة وظيفية. يستخدمون تصميم CAD المتقدم وبرامج النمذجة ثلاثية الأبعاد. يجب عليك البحث عن شركاء يستخدمون أدوات النمذجة التنبؤية. تحدد هذه البرامج مناطق ترقق المواد المحتملة. أنها تكشف عن نقاط الضغط الهيكلية قبل بدء الإنتاج. إن اكتشاف نقطة ضعف في البرامج يوفر آلاف الدولارات من المواد المهدرة.
تعمل النماذج الأولية السريعة على سد الفجوة بين النماذج الرقمية والواقع المادي. كثيرًا ما يستخدم المصنعون SLA (الطباعة الحجرية المجسمة) أو تقنيات الطباعة ثلاثية الأبعاد القياسية. تتيح هذه الخطوة للمشترين إجراء اختبارات اللياقة البدنية. يمكنك إجراء اختبارات السقوط وعمليات التشغيل الجافة لخطوط التجميع. يؤدي إجراء هذه الاختبارات قبل تخصيص رأس المال لأدوات الإنتاج الضخم إلى التخلص من حلقات إعادة التصميم المكلفة.
يؤثر نهج شريكك في أدوات الإنتاج بشكل كبير على الجودة النهائية. يجب عليك تقييم ما إذا كان الشريك يستخدم قوالب الألومنيوم التي يتم التحكم في درجة حرارتها. يستخدم العديد من البائعين ذوي التكلفة المنخفضة قوالب الإيبوكسي أو الخشب لفترات قصيرة. ومع ذلك، الألومنيوم يوفر التوصيل الحراري متفوقة. وهذا يتيح أوقات دورات أسرع على أرضية الإنتاج. تحافظ قوالب الألومنيوم أيضًا على تفاوتات أكثر صرامة للأبعاد أثناء عمليات التشغيل ذات الحجم الكبير.
أفضل الممارسات لتقييم الأدوات:
اطلب الوثائق التي توضح تفاصيل مادة القالب ودورة الحياة المتوقعة.
التحقق من إدراج قنوات تبريد المياه النشطة داخل القالب.
تأكد من قيام البائع بإجراء صيانة روتينية للأدوات بين عمليات الإنتاج.
يجب أن يوازن البلاستيك المختار بين العديد من الأولويات المتنافسة. نقوم بتقييم تكلفة الوحدة، وخصائص حاجز الرطوبة أو الأكسجين، والوضوح الجمالي، والأثر البيئي. غالبًا ما يؤدي اختيار الركيزة الخاطئة إلى تلف المنتج أو فشل البيع بالتجزئة.
تعتمد الصناعة على مجموعة أساسية من ركائز البوليمر المثبتة. تخدم كل مادة تطبيقات تجارية متميزة.
PET (البولي إيثيلين تيريفثاليت): تعمل هذه المادة كمعيار صناعي للوضوح العالي والمتانة الهيكلية. إنه يقاوم التأثير ويعرض السلع الاستهلاكية بشكل مثالي. يعتبره المهندسون مثاليًا للتطبيقات التي تواجه البيع بالتجزئة مثل حزمة نفطة PET.
PP (البولي بروبيلين): يوفر هذا البلاستيك مقاومة استثنائية للحرارة العالية. يتميز بالخمول الكيميائي الممتاز. ويظل الخيار الافتراضي لتطبيقات الأطعمة القابلة للاستخدام في الميكروويف وصواني الأجهزة الطبية المعقمة.
RPET (PET المعاد تدويره): تواجه العلامات التجارية الحديثة متطلبات استدامة متزايدة للشركات. يعالج RPET هذه التفويضات بشكل مباشر. يستخدم المحتوى المعاد تدويره بعد الاستهلاك مع الحفاظ على السلامة الهيكلية اللازمة للنقل الآمن.
يمثل تتبع المصادر عامل خطر هائل. يجب عليك التحقق من وثائق مصادر المواد الخاصة بشريكك. تثبت هذه الخطوة أنها حيوية إذا كنت تستهدف تطبيقات الاتصال الغذائي المتوافقة مع إدارة الغذاء والدواء. وهو أمر بالغ الأهمية أيضًا بالنسبة للتغليف الطبي المعتمد من ISO. يمكن أن يؤدي ضعف إمكانية تتبع المواد إلى استدعاء المنتج بالكامل.
مقارنة ركائز التشكيل الحراري المشتركة
الركيزة |
الوضوح الجمالي |
مقاومة الحرارة |
التطبيقات النموذجية |
قابلية إعادة التدوير |
|---|---|---|---|---|
حيوان أليف |
ممتاز |
منخفضة إلى متوسطة |
سلع التجزئة والأطعمة الباردة |
عالي |
ص |
شفاف / ضبابي |
عالي |
الأطعمة الطبية القابلة للتسخين في الميكروويف |
معتدل |
روبيت |
جيد جدًا |
منخفضة إلى متوسطة |
تغليف التجزئة الصديق للبيئة |
عالي |
بولي كلوريد الفينيل |
ممتاز |
معتدل |
تغليف الأجهزة والإلكترونيات |
قليل |
يتطلب تحويل الصفائح البلاستيكية الصلبة إلى مكونات تجارية عالية الهندسة توقيتًا دقيقًا. تعمل أرضية التصنيع تحت ضوابط حرارية وميكانيكية صارمة. يمكن لخطأ واحد في المعايرة أن يدمر دفعة الإنتاج بأكملها.
يقوم المشغلون بتغذية الطبقة البلاستيكية في فرن عالي الحرارة. تقوم الآلة بتسخين البلاستيك إلى درجة حرارة التشكيل الدقيقة والمرنة. تتطلب هذه المرحلة معايرة دقيقة. تتضمن نقطة القرار الرئيسية للمشترين تقييم الآلة نفسها. تضمن الفهرسة المتقدمة التي تعتمد على المؤازرة تسخينًا موحدًا عبر الورقة بأكملها. غالبًا ما تخلق الأنظمة الميكانيكية الأقدم نقاطًا ساخنة. يزيد التسخين غير المتساوي بشكل كبير من خطر التغليف الهش.
بمجرد وصول البلاستيك إلى درجة الحرارة الصحيحة، تقوم الآلات بتشكيله. يعتمد المصنعون في المقام الأول على طريقتين مختلفتين للتشكيل.
التشكيل بالفراغ: تقوم الآلة بإخلاء الهواء لسحب البلاستيك الساخن بإحكام على القالب. يستخدم المهندسون هذه الطريقة في عمليات السحب القياسية الضحلة. إنه يعمل بشكل جيد للغاية مع الأشكال الهندسية البسيطة.
تشكيل الضغط: تضيف الآلة ضغط هواء إيجابي لدفع البلاستيك بقوة إلى تجاويف القالب. ستجد هذه الطريقة ضرورية للزوايا الحادة. فهو يلتقط الشعارات المعقدة ويتعامل مع المواد ذات القياس الثقيل بشكل لا تشوبه شائبة.
يجب أن تبرد الورقة المشكلة بسرعة لتحافظ على شكلها الجديد. تحقق المراوح أو أنظمة المياه المبردة هذا الانخفاض السريع في درجة الحرارة. بعد التبريد، تقوم الآلة بقطع الأجزاء الفردية من الورقة الرئيسية. تستخدم المرافق عادةً قوالب فولاذية لإجراء عمليات القطع القياسية. إنهم يستخدمون أجهزة توجيه CNC لملفات تعريف ذات قياس سميك أو معقدة للغاية.
يتطلب التصنيع الحديث مراقبة الجودة بشكل استباقي. اسأل دائمًا الشركاء المحتملين عن أنظمة الرؤية المباشرة الخاصة بهم. تقوم كاميرات الفحص الآلي بمسح كل قطعة على الخط. يكتشفون الأشرطة المجهرية أو علامات البرد أو عدم دقة الأبعاد. يؤدي الفحص الآلي إلى تقليل معدل العيوب التي تدخل سلسلة التوريد الخاصة بك بشكل كبير.
التشكيل الحراري ليس متراصة. يقوم المهندسون بتكييف العملية الأساسية لإنتاج تنسيقات تجارية محددة للغاية. يؤدي تحديد التنسيق الصحيح إلى زيادة الكفاءة التشغيلية وتحسين تجربة العملاء.
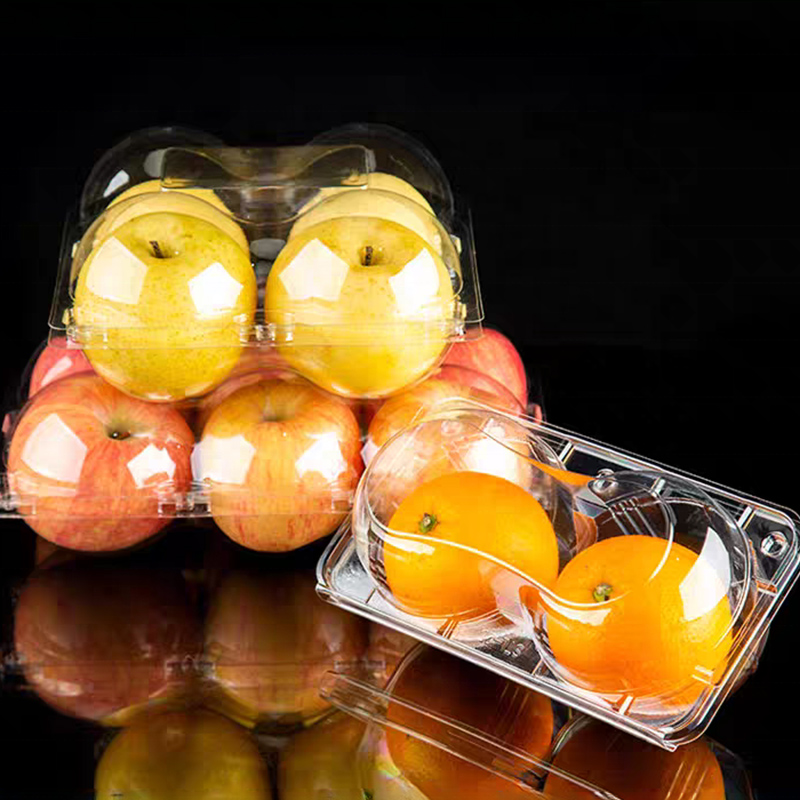
تتطلب بيئات البيع بالتجزئة رؤية المنتج ومنع السرقة. كثيرا ما نعتمد عليه التعبئة والتغليف صدفي لتلبية هذه الاحتياجات. يتميز هذا التنسيق بعلبة مفصلية من قطعة واحدة. إنه يوفر أقصى قدر من الرؤية للبيع بالتجزئة على أرفف المتاجر. توفر أصداف المحار أمانًا ممتازًا ضد السرقة. يمكن للمنشآت أن تقوم بإغلاق الحواف باستخدام الترددات اللاسلكية للحصول على دليل قوي للتلاعب. يقدر المستهلكون الوضوح البصري، بينما يقدر تجار التجزئة انخفاض معدلات السرقة.
تتطلب سلاسل التوريد الصناعية حلول معالجة مستقرة. مصممة خصيصًا صينية مشكلة بالحرارة توفر ثباتًا دقيقًا للأبعاد. تستخدم الشركات هذه المنتجات على نطاق واسع كصواني إدخال لحماية مستحضرات التجميل الحساسة أو الأجهزة الإلكترونية عالية القيمة أثناء النقل. علاوة على ذلك، تستخدمها مصانع التجميع كصواني WIP (العمل قيد المعالجة) قابلة لإعادة الاستخدام. تعتمد خطوط التصنيع الآلية للالتقاط والوضع بشكل كامل على هذه الصواني لتحديد موضع المكونات بدقة.
تظل كفاءة التكلفة ذات أهمية قصوى بالنسبة للسلع الاستهلاكية سريعة الحركة. تستخدم عبوات الفقاعة مواد بلاستيكية على شكل تجويف ومدعومة عادةً بالورق المقوى أو أختام الرقائق. أثبت هذا التنسيق فعاليته من حيث التكلفة بالنسبة للسلع الاستهلاكية ذات الحجم الكبير. تعتمد صناعة المستحضرات الصيدلانية بشكل كبير على تنسيقات الفقاعات لتوزيع الأقراص الفردية. إنه يوفر حاجزًا ممتازًا ضد الرطوبة مع الحفاظ على تكاليف الوحدة منخفضة بشكل استثنائي.
يتطلب اختيار بائع التصنيع عناية واسعة النطاق. لا يمكن للعرض التقديمي الرائع للمبيعات أن يعوض عن ضعف القدرات التشغيلية. يجب عليك استجواب نماذج الإنتاج المحددة وشهادات المنشأة.
يجب أن ينمو شريكك جنبًا إلى جنب مع الطلب على منتجك. تقييم قدرة أجهزتهم بدقة. هل يستطيع البائع الانتقال بسلاسة من التشغيل التجريبي لـ 5000 وحدة إلى تشغيل الإنتاج الضخم لـ 5000000 وحدة؟ ويجب عليهم تحقيق ذلك دون الحاجة إلى إعادة استخدام الأدوات على نطاق واسع. اسأل عن جداول التحول الخاصة بهم ومدى توفر الماكينات الزائدة عن الحاجة. إذا تعطلت الآلة الأساسية، فأنت بحاجة إلى ضمانات بإمكانية تحويل إنتاجك إلى خط ثانوي مماثل.
الصناعات الخاضعة للتنظيم لا تتسامح مع أي أخطاء في الامتثال. بالنسبة للتطبيقات الغذائية أو الصيدلانية أو الإلكترونية الحساسة، يجب عليك المطالبة بإثبات الشهادات النشطة. التحقق من حالة ISO 9001 الخاصة بهم. طلب الوثائق المتعلقة بمرافقهم المسجلة لدى إدارة الغذاء والدواء. إذا كنت تقوم بتصنيع أجهزة طبية، فتأكد من قدرات تصنيع الغرف النظيفة (الفئة 7 أو الفئة 8). إن التشغيل داخل غرفة نظيفة معتمدة يقلل بشكل كبير من تلوث الجسيمات المحمولة جواً أثناء عملية التشكيل.
تلعب المسؤولية البيئية دورًا رئيسيًا في المشتريات الحديثة. يجب عليك تقييم بروتوكولات إدارة الخردة الداخلية الخاصة بهم. كل عملية تشكيل حراري تنتج نفايات حواف الحواف. الشركات المصنعة ذات الكفاءة لا ترسل هذه النفايات إلى مدافن النفايات. وبدلاً من ذلك، يقومون بإعادة طحن وإعادة تدوير نفايات الحواف إلى منتجات غير مهمة. يُظهر نظام الخردة ذو الحلقة المغلقة النضج التشغيلي ويتوافق مع أهداف الاستدامة العالمية.
يتطلب الحصول على مكونات التعبئة والتغليف الموثوقة التحقق من الدقة الهندسية للشركة المصنعة، وخبرة المواد، وأنظمة مراقبة الجودة الداخلية. الخطأ في تصميم الأدوات أو اختيار المواد يتسلسل عبر سلسلة التوريد بأكملها. فهو يسبب تأخيرات في التصنيع ويضر بسلامة المنتج النهائي. ومن خلال فهم العوامل الفيزيائية الكامنة وراء عملية البثق والتشكيل والتشذيب، يمكنك تحميل البائعين مسؤولية الالتزام بالمعايير الأعلى.
إجراءات الخطوة التالية:
قم بمراجعة نقاط الضعف الحالية في التعبئة والتغليف لديك لتحديد حالات الفشل الهيكلي المحددة، أو معدلات الضرر المرتفعة أثناء النقل، أو المهل الزمنية غير المقبولة.
ضع خريطة للحواجز المادية المطلوبة مقابل قواعد الامتثال لإدارة الغذاء والدواء (FDA) أو ISO التي تحكم فئة منتجك المحددة.
قائمة مختصرة من 2 إلى 3 بائعين ذوي خبرة يتحكمون في التصميم والأدوات داخل الشركة.
اطلب استشارة تصميم أولية بناءً على أبعاد منتجك الدقيقة ومتطلبات الامتثال.
ج: تتراوح الجداول الزمنية النموذجية من 4 إلى 8 أسابيع. عادةً ما تستغرق النماذج الأولية والأدوات من 2 إلى 4 أسابيع. تستغرق عمليات الإنتاج الكاملة ما بين 2 إلى 4 أسابيع إضافية اعتمادًا على حجم الطلب وتوافر المواد الخام. تعمل إمكانات الأدوات الداخلية بشكل عام على تقصير هذا الجدول الزمني.
ج: التكلفة الأولية الأولية هي إنتاج قالب الألومنيوم وقوالب القطع المخصصة. ومع ذلك، فهذه نفقات رأسمالية لمرة واحدة. يؤدي الاستثمار في أدوات الألمنيوم عالية الجودة إلى خفض تكلفة الوحدة بشكل كبير أثناء عمليات الإنتاج بكميات كبيرة وتقليل تأخيرات الصيانة على المدى الطويل.
ج: نعم. المواد مثل PET وPP قابلة لإعادة التدوير بشكل كبير ضمن التدفقات البلدية القياسية. تقدم العديد من الشركات المصنعة أيضًا خيارات RPET (PET المعاد تدويرها). يساعد استخدام الراتنجات المعاد تدويرها بعد الاستهلاك العلامات التجارية الكبرى على تحقيق أهداف الاستدامة الداخلية الصارمة دون التضحية بالأداء الهيكلي.
ج: يستخدم التشكيل بالفراغ الضغط السلبي لسحب البلاستيك الساخن فوق القالب. إنها تناسب الأشكال الأبسط والأعمق. يضيف تشكيل الضغط ضغط هواء إيجابي فوق البلاستيك لإجباره بإحكام على القالب. وهذا يحقق تفاصيل حادة تشبه قالب الحقن وتفاوتات أبعاد ضيقة للغاية.


