
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-11-02 Origine : Site


Comprendre le cycle de vie de fabrication de l’emballage thermoformé sur mesure n’est pas qu’un simple exercice d’ingénierie. Il s’agit d’une stratégie d’approvisionnement essentielle. Les chaînes d’approvisionnement modernes exigent une précision et une fiabilité absolue. Pour les équipes achats et les chefs de produits, les choix de packaging influencent directement la réussite du projet. L'écart entre un lancement de produit réussi et un déploiement retardé et dépassant le budget réside souvent dans les capacités de conception d'un partenaire de fabrication. L'expertise en matériaux et l'efficacité de l'outillage jouent également un rôle crucial.
Des conceptions d’emballage défectueuses entraînent souvent des goulots d’étranglement sur la chaîne de montage. Ils causent des dommages aux commerces et entraînent des amendes pour non-conformité. L’atténuation doit commencer tôt. Ce guide détaille pour vous le processus de thermoformage de bout en bout. Nous mettons en évidence les étapes techniques que vous devez franchir. Vous apprendrez à évaluer les décisions matérielles et les risques opérationnels. Enfin, nous fournissons un cadre pour évaluer les partenaires de fabrication potentiels avant d’engager du capital. Cela garantit que votre prochaine initiative d’emballage se déroulera sans problème, du prototype à la production en série.
L'outillage initial dicte l'économie de l'unité : investir dans des outils de précision en aluminium pendant la phase de prototype minimise les rebuts et garantit la cohérence à grande échelle.
La sélection des matériaux détermine la conformité : l'adaptation du substrat (par exemple, PET, PP, PVC) au cas d'utilisation n'est pas négociable pour la conformité à la FDA, l'intégrité structurelle et les objectifs de durabilité.
Les capacités internes réduisent les délais de livraison : les fabricants qui contrôlent à la fois la conception (CAO/prototypage) et l'extrusion/formage en interne éliminent les retards liés aux tiers.
Flexibilité du format : le même processus fondamental donne lieu à des solutions diverses, depuis les boîtiers de vente au détail à haute visibilité jusqu'aux composants d'assemblage automatisés.
Les défauts de conception des emballages entraînent des goulots d’étranglement coûteux sur les chaînes de montage. Ils entraînent des dommages aux produits de vente au détail et des non-conformités réglementaires. L’atténuation efficace des risques commence dès la phase d’ingénierie initiale. Nous devons définir correctement le problème commercial avant de découper des moules physiques.
Les ingénieurs commencent par traduire les dimensions exactes du produit dans un format de package fonctionnel. Ils utilisent des logiciels avancés de conception CAO et de modélisation 3D. Vous devez rechercher des partenaires qui utilisent des outils de modélisation prédictive. Ces programmes identifient les zones potentielles d’amincissement des matériaux. Ils révèlent les points de tension structurels avant le début de la production. Atteindre un point faible dans un logiciel permet d'économiser des milliers de dollars en matériaux gaspillés.
Le prototypage rapide comble le fossé entre les modèles numériques et la réalité physique. Les fabricants utilisent fréquemment le SLA (stéréolithographie) ou des techniques d'impression 3D standards. Cette étape permet aux acheteurs d'effectuer des tests d'ajustement physique. Vous pouvez effectuer des tests de chute et des essais à sec sur la chaîne de montage. Effectuer ces tests avant d’engager des capitaux dans des outils de production de masse élimine les boucles de refonte coûteuses.
L'approche de votre partenaire en matière d'outillage de production influence fortement la qualité finale. Vous devez évaluer si le partenaire utilise des moules en aluminium à température contrôlée. De nombreux vendeurs à bas prix utilisent des moules en époxy ou en bois pour les petites séries. Cependant, l’aluminium offre une conductivité thermique supérieure. Cela permet des temps de cycle plus rapides sur le site de production. Les moules en aluminium maintiennent également des tolérances dimensionnelles plus strictes lors des tirages à grand volume.
Meilleures pratiques pour l’évaluation des outils :
Demandez une documentation détaillant le matériau du moule et le cycle de vie prévu.
Vérifiez l'inclusion de canaux actifs de refroidissement par eau à l'intérieur du moule.
Confirmez que le fournisseur effectue une maintenance de routine sur l'outillage entre les cycles de production.
Le plastique choisi doit équilibrer plusieurs priorités concurrentes. Nous évaluons le coût unitaire, les propriétés de barrière à l’humidité ou à l’oxygène, la clarté esthétique et l’impact environnemental. La sélection du mauvais substrat entraîne souvent une détérioration du produit ou un échec de vente au détail.
L’industrie s’appuie sur un noyau de substrats polymères éprouvés. Chaque matériau sert à des applications commerciales distinctes.
PET (polyéthylène téréphtalate) : Ce matériau constitue la norme industrielle en matière de clarté élevée et de durabilité structurelle. Il résiste aux chocs et met parfaitement en valeur les biens de consommation. Les ingénieurs le considèrent idéal pour les applications destinées au commerce de détail, comme un Blister PET.
PP (Polypropylène) : Ce plastique offre une résistance exceptionnelle à la chaleur. Il présente une excellente inertie chimique. Il reste le choix par défaut pour les applications alimentaires allant au micro-ondes et les plateaux de dispositifs médicaux stériles.
RPET (PET recyclé) : les marques modernes sont confrontées à des exigences croissantes en matière de développement durable. RPET répond directement à ces mandats. Il utilise du contenu recyclé post-consommation tout en conservant l'intégrité structurelle nécessaire à un transport en toute sécurité.
La traçabilité des approvisionnements représente un facteur de risque énorme. Vous devez vérifier la documentation sur l'approvisionnement en matériaux de votre partenaire. Cette étape s'avère vitale si vous ciblez des applications de contact alimentaire conformes à la FDA. C’est également essentiel pour les emballages médicaux certifiés ISO. Une mauvaise traçabilité des matériaux peut forcer un rappel complet du produit.
Comparaison des substrats de thermoformage courants
Substrat |
Clarté esthétique |
Résistance à la chaleur |
Applications typiques |
Recyclabilité |
|---|---|---|---|---|
ANIMAL DE COMPAGNIE |
Excellent |
Faible à modéré |
Produits de vente au détail, aliments froids |
Haut |
PP |
Translucide/Brumeux |
Haut |
Aliments micro-ondables, médicaux |
Modéré |
RÉPÉTITION |
Très bien |
Faible à modéré |
Emballage de vente au détail écologique |
Haut |
PVC |
Excellent |
Modéré |
Emballage de matériel, électronique |
Faible |
La transformation de feuilles de plastique rigides en composants commerciaux hautement techniques nécessite un timing précis. L'atelier de fabrication fonctionne sous des contrôles thermiques et mécaniques stricts. Un seul mauvais calibrage peut ruiner tout un lot de production.
Les opérateurs introduisent la feuille de plastique dans un four à haute température. La machine chauffe le plastique à sa température de formage précise et pliable. Cette étape nécessite un calibrage précis. Un point de décision majeur pour les acheteurs consiste à évaluer les machines elles-mêmes. L'indexation servocommandée avancée assure un chauffage uniforme sur toute la feuille. Les systèmes mécaniques plus anciens créent souvent des points chauds. Un chauffage inégal augmente considérablement le risque de fragilité des emballages.
Une fois que le plastique atteint la bonne température, des machines le façonnent. Les fabricants s'appuient principalement sur deux méthodes de formage distinctes.
Formage sous vide : La machine évacue l’air pour tirer fermement le plastique chaud contre le moule. Les ingénieurs utilisent cette méthode pour les tirages standards et peu profonds. Cela fonctionne exceptionnellement bien pour les formes géométriques simples.
Formage sous pression : la machine ajoute une pression d'air positive pour pousser le plastique avec force dans les cavités du moule. Vous trouverez cette méthode nécessaire pour les angles vifs. Il capture des logos complexes et gère parfaitement les matériaux épais.
La feuille formée doit refroidir rapidement pour conserver sa nouvelle forme. Les ventilateurs ou les systèmes à eau réfrigérée réalisent cette chute rapide de température. Après refroidissement, la machine découpe les pièces individuelles de la feuille maîtresse. Les installations utilisent généralement des matrices en acier pour les coupes standard. Ils utilisent des routeurs CNC pour les profils épais ou très complexes.
La fabrication moderne nécessite un contrôle qualité proactif. Demandez toujours à vos partenaires potentiels quels sont leurs systèmes de vision en ligne. Des caméras d’inspection automatisées scannent chaque pièce sur la ligne. Ils détectent les sangles microscopiques, les marques de refroidissement ou les inexactitudes dimensionnelles. L'inspection automatisée réduit de manière agressive le taux de défauts entrant dans votre chaîne d'approvisionnement.
Le thermoformage n’est pas un monolithe. Les ingénieurs adaptent le processus sous-jacent pour produire des formats commerciaux très spécifiques. La sélection du format correct améliore l’efficacité opérationnelle et améliore l’expérience client.
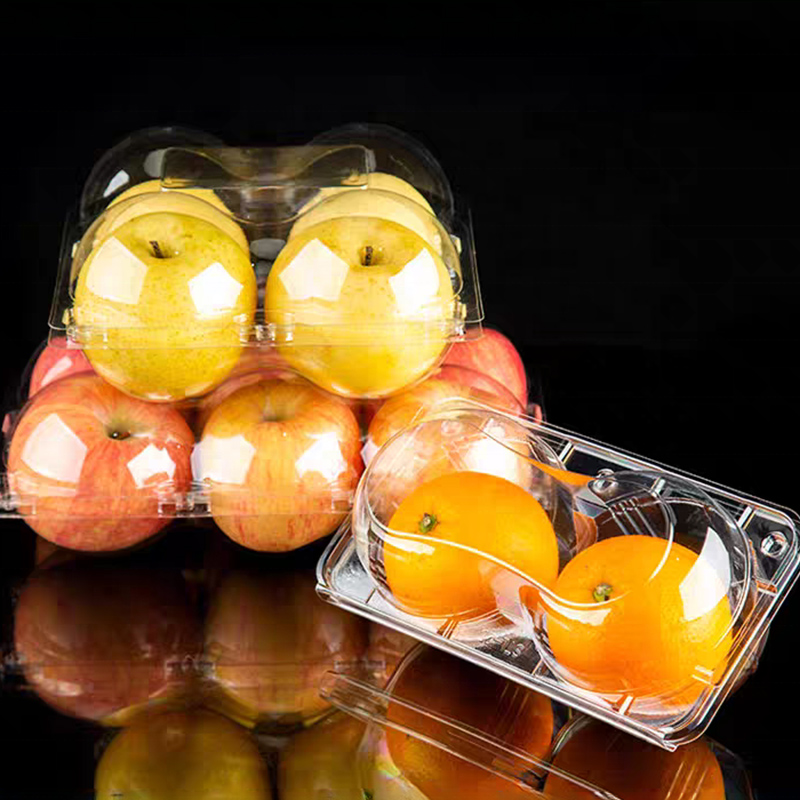
Les environnements de vente au détail exigent à la fois une visibilité des produits et une dissuasion contre le vol. Nous comptons souvent sur emballage à clapet pour répondre à ces besoins. Ce format comporte un boîtier articulé d’une seule pièce. Il offre une visibilité maximale au détail sur les étagères des magasins. Les coquilles offrent une excellente sécurité contre le vol. Les installations peuvent sceller les bords par RF pour une preuve d'inviolabilité robuste. Les consommateurs apprécient la clarté visuelle, tandis que les détaillants apprécient la réduction des taux de vol.
Les chaînes d'approvisionnement industrielles nécessitent des solutions de manutention stables. Une conception sur mesure le plateau thermoformé offre une stabilité dimensionnelle exacte. Les entreprises les utilisent largement comme plateaux d'insertion pour protéger les produits cosmétiques délicats ou les appareils électroniques de grande valeur pendant le transport. De plus, les usines d’assemblage les utilisent comme plateaux WIP (Work-In-Process) réutilisables. Les lignes de fabrication robotisées automatisées de prélèvement et de placement dépendent entièrement de ces plateaux pour un positionnement précis des composants.
La rentabilité reste primordiale pour les biens de consommation à évolution rapide. Les emballages blister utilisent des plastiques formés de cavités, généralement soutenus par des joints en carton ou en aluminium. Ce format s'avère très rentable pour les biens de consommation à gros volume. L’industrie pharmaceutique s’appuie fortement sur les formats blister pour la distribution individuelle des comprimés. Il constitue une excellente barrière contre l’humidité tout en maintenant les coûts unitaires exceptionnellement bas.
Le choix d’un fournisseur de fabrication nécessite une grande diligence. Une présentation commerciale soignée ne peut pas compenser de faibles capacités opérationnelles. Vous devez interroger leurs modèles de production spécifiques et les certifications de leurs installations.
Votre partenaire doit grandir parallèlement à la demande de vos produits. Évaluez rigoureusement la capacité de leur machine. Le fournisseur peut-il passer en toute transparence d’un essai pilote de 5 000 unités à une production de masse de 5 000 000 d’unités ? Ils devraient y parvenir sans nécessiter de réoutillage approfondi. Renseignez-vous sur leurs horaires de travail et la disponibilité des machines redondantes. Si une machine principale tombe en panne, vous avez besoin d'être assuré qu'elle pourra déplacer votre production vers une ligne secondaire identique.
Les industries réglementées ne tolèrent aucune erreur de conformité. Pour les applications alimentaires, pharmaceutiques ou électroniques sensibles, vous devez exiger une preuve de certifications actives. Vérifiez leur statut ISO 9001. Demandez de la documentation concernant leurs installations enregistrées auprès de la FDA. Si vous fabriquez des dispositifs médicaux, confirmez leurs capacités de fabrication en salle blanche (classe 7 ou classe 8). Opérer dans une salle blanche certifiée réduit considérablement la contamination des particules en suspension dans l’air pendant le processus de formage.
La responsabilité environnementale joue un rôle majeur dans les achats modernes. Vous devez évaluer leurs protocoles internes de gestion des rebuts. Chaque cycle de thermoformage produit des déchets de bordure. Les fabricants efficaces n’envoient pas ces déchets dans les décharges. Au lieu de cela, ils rebroyent et recyclent les déchets de bordure en produits non critiques. Un système de ferraille en boucle fermée démontre une maturité opérationnelle et s'aligne sur les objectifs mondiaux de durabilité.
L'approvisionnement en composants d'emballage fiables nécessite la validation de la rigueur technique, de l'expertise en matériaux et des systèmes de contrôle qualité internes d'un fabricant. Un faux pas dans la conception d’un outillage ou dans la sélection des matériaux se répercute sur toute la chaîne d’approvisionnement. Cela entraîne des retards de fabrication et compromet l’intégrité du produit final. En comprenant la physique derrière l'extrusion, le formage et le détourage, vous pouvez obliger les fournisseurs à respecter des normes plus élevées.
Actions de la prochaine étape :
Auditez les problèmes actuels de vos emballages pour identifier les défaillances structurelles spécifiques, les taux élevés de dommages liés au transport ou les délais de livraison inacceptables.
Cartographiez les barrières matérielles requises par rapport aux règles de conformité FDA ou ISO régissant votre catégorie de produit spécifique.
Présélectionnez 2 à 3 fournisseurs expérimentés qui contrôlent à la fois la conception et l’outillage en interne.
Demandez une première consultation de conception basée sur les dimensions précises de votre produit et vos exigences de conformité.
R : Les délais typiques varient de 4 à 8 semaines. Le prototypage et l'outillage prennent généralement 2 à 4 semaines. Les cycles de production complets prennent 2 à 4 semaines supplémentaires en fonction du volume de commande et de la disponibilité des matières premières. Les capacités d’outillage internes raccourcissent généralement ce délai.
R : Le principal coût initial est la production du moule en aluminium et des matrices de découpe personnalisées. Il s’agit cependant de dépenses en capital ponctuelles. Investir dans des outils en aluminium de haute qualité réduit considérablement le coût unitaire lors des cycles de production à grand volume et réduit les délais de maintenance à long terme.
R : Oui. Les matériaux comme le PET et le PP sont hautement recyclables dans les flux municipaux standards. De nombreux fabricants proposent également des options RPET (PET recyclé). L'utilisation de résines recyclées post-consommation aide les grandes marques à atteindre des objectifs internes stricts en matière de durabilité sans sacrifier les performances structurelles.
R : Le formage sous vide utilise une pression négative pour tirer le plastique chaud sur un moule. Il convient aux formes plus simples et moins profondes. Le formage sous pression ajoute une pression d'air positive au-dessus du plastique pour le forcer fermement contre le moule. Cela permet d'obtenir des détails nets, semblables à ceux d'un moulage par injection, et des tolérances dimensionnelles extrêmement serrées.


