
Просмотров: 0 Автор: Редактор сайта Время публикации: 2026-11-02 Происхождение: Сайт


Понимание жизненного цикла производства Индивидуальная термоформованная упаковка — это не просто инженерное решение. Это важнейшая стратегия закупок. Современные цепочки поставок требуют точности и абсолютной надежности. Для отделов закупок и менеджеров по продуктам выбор упаковки напрямую влияет на успех проекта. Разница между успешным запуском продукта и его отложенным внедрением с превышением бюджета часто зависит от проектных возможностей партнера-производителя. Знание материалов и эффективность инструментов также играют решающую роль.
Неправильный дизайн упаковки часто приводит к возникновению узких мест на сборочных линиях. Они наносят ущерб розничной торговле и влекут за собой штрафы за несоблюдение требований. Смягчение последствий должно начаться заранее. В этом руководстве подробно описан весь процесс термоформования. Мы выделяем технические этапы, по которым вам необходимо пройти. Вы научитесь оценивать существенные решения и операционные риски. Наконец, мы предоставляем основу для оценки потенциальных партнеров-производителей, прежде чем вы вложите капитал. Это гарантирует, что ваша следующая упаковочная инициатива пройдет гладко от прототипа до массового производства.
Предварительная оснастка определяет экономику подразделения: инвестиции в прецизионные алюминиевые инструменты на этапе прототипа сводят к минимуму брак и гарантируют стабильность в масштабе.
Выбор материала обеспечивает соответствие требованиям: соответствие подложки (например, ПЭТ, ПП, ПВХ) варианту использования не подлежит обсуждению с точки зрения соответствия FDA, структурной целостности и целей устойчивого развития.
Собственные возможности сокращают время выполнения заказов: производители, которые самостоятельно контролируют как проектирование (САПР/прототипирование), так и экструзию/формование, исключают задержки со стороны третьих сторон.
Гибкость формата: один и тот же фундаментальный процесс позволяет создавать разнообразные решения: от заметных корпусов для розничной торговли до компонентов для автоматической сборки.
Недостатки в дизайне упаковки приводят к дорогостоящим узким местам на сборочных линиях. Они приводят к повреждению розничной продукции и несоблюдению нормативных требований. Эффективное снижение рисков начинается на начальном этапе проектирования. Мы должны правильно сформулировать бизнес-задачу, прежде чем вырезать какие-либо физические формы.
Инженеры начинают с перевода точных размеров продукта в формат функциональной упаковки. Они используют передовое программное обеспечение для проектирования САПР и 3D-моделирования. Вам следует искать партнеров, которые используют инструменты прогнозного моделирования. Эти программы определяют потенциальные зоны утонения материала. Они выявляют точки структурного напряжения еще до начала производства. Устранение слабых мест в программном обеспечении экономит тысячи долларов на потраченных впустую материалах.
Быстрое прототипирование устраняет разрыв между цифровыми моделями и физической реальностью. Производители часто используют SLA (стереолитографию) или стандартные методы 3D-печати. Этот шаг позволяет покупателям провести физическую проверку пригодности. Вы можете провести испытания на падение и пробные прогоны на сборочной линии. Выполнение этих испытаний перед вложением средств в массовое производство инструментов позволяет избежать дорогостоящих циклов модернизации.
Подход вашего партнера к производственному оборудованию сильно влияет на конечное качество. Вы должны оценить, использует ли партнер алюминиевые формы с контролируемой температурой. Многие недорогие поставщики используют формы из эпоксидной смолы или дерева для небольших тиражей. Однако алюминий обладает превосходной теплопроводностью. Это позволяет сократить время цикла на производстве. Алюминиевые формы также обеспечивают более жесткие допуски на размеры при больших объемах производства.
Лучшие практики оценки оснастки:
Запросите документацию с подробным описанием материала формы и ожидаемого жизненного цикла.
Проверьте наличие активных каналов водяного охлаждения внутри формы.
Убедитесь, что поставщик выполняет плановое техническое обслуживание инструментов между производственными циклами.
Выбранный пластик должен уравновешивать несколько конкурирующих приоритетов. Мы оцениваем стоимость единицы продукции, барьерные свойства против влаги или кислорода, эстетическую прозрачность и воздействие на окружающую среду. Выбор неправильного носителя часто приводит к порче продукта или неудачам в розничной торговле.
Промышленность опирается на основную группу проверенных полимерных подложек. Каждый материал служит различным коммерческим применениям.
ПЭТ (полиэтилентерефталат): этот материал служит отраслевым стандартом высокой прозрачности и структурной прочности. Он противостоит ударам и прекрасно демонстрирует потребительские товары. Инженеры считают его идеальным для применения в сфере розничной торговли, например ПЭТ блистерная упаковка.
ПП (полипропилен): Этот пластик обеспечивает исключительно высокую термостойкость. Он отличается превосходной химической инертностью. Он остается выбором по умолчанию для пищевых продуктов, пригодных для использования в микроволновой печи, и для стерильных лотков для медицинского оборудования.
RPET (переработанный ПЭТ): Современные бренды сталкиваются с растущими требованиями корпоративной устойчивости. RPET напрямую занимается этими мандатами. Он использует переработанные материалы, использованные после потребления, сохраняя при этом структурную целостность, необходимую для безопасной транспортировки.
Отслеживание источников поставок представляет собой огромный фактор риска. Вы должны проверить документацию вашего партнера по закупкам материалов. Этот шаг окажется жизненно важным, если вы нацелены на применение в контакте с пищевыми продуктами, соответствующее требованиям FDA. Это не менее важно для медицинской упаковки, сертифицированной по стандарту ISO. Плохая отслеживаемость материалов может привести к полному отзыву продукции.
Сравнение распространенных субстратов для термоформования
Субстрат |
Эстетическая ясность |
Теплостойкость |
Типичные применения |
Возможность вторичной переработки |
|---|---|---|---|---|
ДОМАШНИЙ ПИТОМЕЦ |
Отличный |
От низкого до среднего |
Розничные товары, холодные продукты питания |
Высокий |
ПП |
Полупрозрачный / Туманный |
Высокий |
Продукты для микроволновой печи, медицинские |
Умеренный |
РПЭТ |
Очень хороший |
От низкого до среднего |
Экологичная розничная упаковка |
Высокий |
ПВХ |
Отличный |
Умеренный |
Аппаратная упаковка, электроника |
Низкий |
Преобразование жестких пластиковых листов в высокотехнологичные коммерческие компоненты требует точного времени. Производственный цех работает под строгим термическим и механическим контролем. Одна неправильная калибровка может испортить всю производственную партию.
Операторы подают пластиковый лист в высокотемпературную печь. Оборудование нагревает пластик до точной температуры пластичного формования. Этот этап требует точной калибровки. Основным моментом принятия решения для покупателей является оценка самого оборудования. Усовершенствованная индексация с сервоприводом обеспечивает равномерный нагрев по всему листу. Старые механические системы часто создают горячие точки. Неравномерный нагрев резко увеличивает риск хрупкости упаковки.
Как только пластик достигает нужной температуры, оборудование придает ему форму. Производители в основном полагаются на два различных метода формования.
Вакуумная формовка: машина откачивает воздух, плотно прижимая горячий пластик к форме. Инженеры используют этот метод для стандартных неглубоких вытяжек. Он исключительно хорошо работает с простыми геометрическими фигурами.
Формование под давлением: машина создает положительное давление воздуха, чтобы с силой проталкивать пластик в полости формы. Вы найдете этот метод необходимым для острых углов. Он фиксирует сложные логотипы и безупречно обрабатывает тяжелые материалы.
Сформированный лист должен быстро остыть, чтобы зафиксировать новую форму. Вентиляторы или системы охлажденной воды обеспечивают такое быстрое падение температуры. После охлаждения оборудование вырезает отдельные детали из мастер-листа. На предприятиях обычно используются стальные штампы для стандартной резки. Они используют фрезерные станки с ЧПУ для обработки толстых или очень сложных профилей.
Современное производство требует активного контроля качества. Всегда спрашивайте потенциальных партнеров об их системах технического зрения. Автоматические инспекционные камеры сканируют каждую деталь на линии. Они обнаруживают микроскопические перепонки, следы холода или неточности размеров. Автоматизированный контроль значительно снижает количество дефектов, попадающих в вашу цепочку поставок.
Термоформовка – это не монолит. Инженеры адаптируют базовый процесс для получения весьма специфических коммерческих форматов. Выбор правильного формата повышает эффективность работы и улучшает качество обслуживания клиентов.
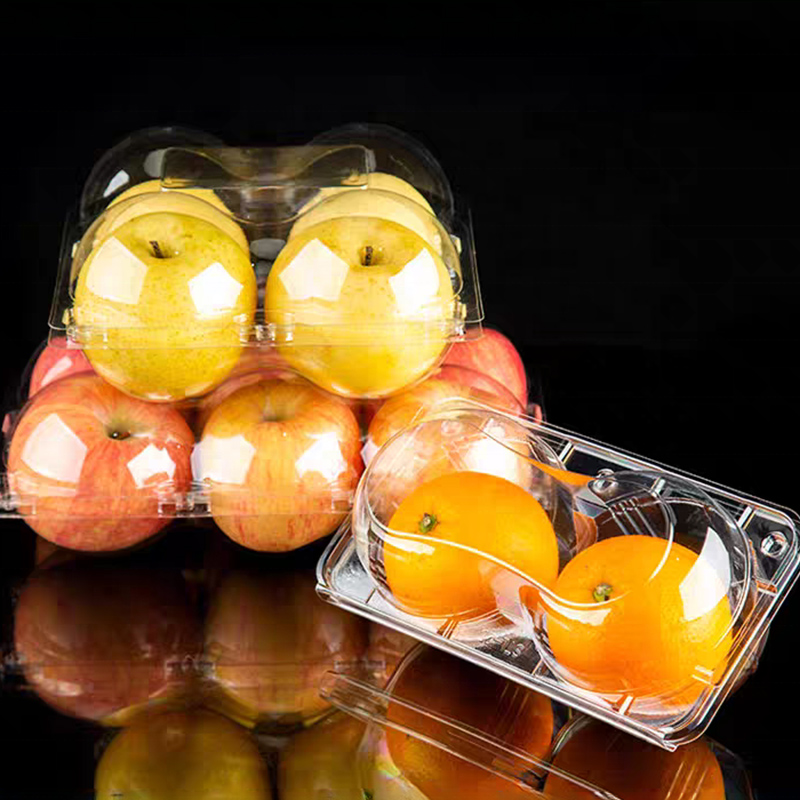
Розничная торговля требует как наглядности продукта, так и предотвращения краж. Мы часто полагаемся на упаковка-раскладушка для удовлетворения этих потребностей. Этот формат представляет собой цельный навесной корпус. Это обеспечивает максимальную видимость розничной торговли на полках магазинов. Раскладушки обеспечивают отличную защиту от кражи. Предприятия могут герметизировать края с помощью радиочастотной герметизации для надежной защиты от несанкционированного доступа. Потребители ценят визуальную четкость, а розничные продавцы ценят снижение уровня краж.
Промышленные цепочки поставок требуют стабильных решений по транспортировке. Специально разработанный термоформованный лоток обеспечивает точную стабильность размеров. Компании широко используют их в качестве вставных лотков для защиты деликатной косметики или дорогостоящей электроники во время транспортировки. Кроме того, сборочные предприятия используют их в качестве многоразовых лотков для незавершенного производства. Автоматизированные роботизированные производственные линии захвата и размещения полностью зависят от этих лотков для точного позиционирования компонентов.
Экономическая эффективность остается первостепенной задачей для быстроходных потребительских товаров. В блистерной упаковке используется пластик с полостями, обычно запечатанный картоном или фольгой. Этот формат оказывается очень рентабельным для больших объемов потребительских товаров. Фармацевтическая промышленность в значительной степени полагается на блистеры для индивидуального отпуска таблеток. Он обеспечивает превосходный барьер против влаги, сохраняя при этом себестоимость единицы продукции исключительно низкой.
Выбор поставщика продукции требует тщательного подхода. Хорошая презентация продаж не может компенсировать плохие операционные возможности. Вы должны опросить их конкретные производственные модели и сертификаты предприятий.
Ваш партнер должен расти вместе со спросом на вашу продукцию. Тщательно оцените возможности своей машины. Может ли поставщик плавно перейти от пилотной партии в 5000 единиц к серийному производству в 5000000 единиц? Они должны добиться этого, не требуя обширного переоснащения. Спросите об их графиках смен и наличии резервных машин. Если основная машина сломается, вам нужны гарантии, что они смогут перенести ваше производство на идентичную вторичную линию.
Регулируемые отрасли терпят отсутствие ошибок в соблюдении требований. Для пищевых, фармацевтических или чувствительных электронных приложений вы должны потребовать подтверждение наличия действующих сертификатов. Проверьте их статус ISO 9001. Запросите документацию об их объектах, зарегистрированных FDA. Если вы производите медицинские устройства, подтвердите их производственные возможности в чистых помещениях (класс 7 или 8). Работа в сертифицированном чистом помещении значительно снижает загрязнение частицами, переносимыми по воздуху, в процессе формования.
Экологическая ответственность играет важную роль в современных закупках. Вы должны оценить их внутренние протоколы обращения с металлоломом. При каждом цикле термоформования образуются отходы обрезков кромок. Эффективные производители не отправляют эти отходы на свалки. Вместо этого они перемалывают и перерабатывают отходы обрезки кромок обратно в некритическую продукцию. Замкнутая система утилизации отходов демонстрирует операционную зрелость и соответствует глобальным целям устойчивого развития.
Поиск надежных упаковочных компонентов требует проверки инженерной строгости производителя, знаний материалов и внутренних систем контроля качества. Ошибка при проектировании оснастки или выборе материала распространяется по всей цепочке поставок. Это приводит к задержкам производства и ставит под угрозу целостность конечного продукта. Понимая физику экструзии, формования и обрезки, вы сможете привлечь поставщиков к ответственности за соблюдение более высоких стандартов.
Следующие действия:
Проанализируйте текущие болевые точки упаковки, чтобы выявить конкретные структурные сбои, высокий уровень повреждений при транспортировке или неприемлемые сроки выполнения заказов.
Сопоставьте необходимые материальные барьеры с правилами соответствия FDA или ISO, регулирующими вашу конкретную категорию продуктов.
Составьте короткий список от 2 до 3 опытных поставщиков, которые самостоятельно контролируют проектирование и оснастку.
Запросите первоначальную консультацию по проектированию на основе точных размеров вашего продукта и требований соответствия.
Ответ: Типичные сроки варьируются от 4 до 8 недель. Создание прототипа и оснащение обычно занимают от 2 до 4 недель. Полный цикл производства занимает дополнительно от 2 до 4 недель в зависимости от объема заказа и наличия сырья. Возможности собственного инструмента обычно сокращают этот срок.
О: Основные первоначальные затраты — это изготовление алюминиевой формы и штампов для резки по индивидуальному заказу. Однако это разовые капитальные затраты. Инвестиции в высококачественную алюминиевую оснастку значительно снижают себестоимость единицы продукции при крупносерийном производстве и сокращают долгосрочные задержки в обслуживании.
А: Да. Такие материалы, как ПЭТ и ПП, легко перерабатываются в рамках стандартных муниципальных потоков. Многие производители также предлагают варианты RPET (переработанный ПЭТ). Использование переработанных смол помогает крупным брендам достигать строгих внутренних целей в области устойчивого развития, не жертвуя при этом структурными характеристиками.
Ответ: Вакуумная формовка использует отрицательное давление для натяжения горячего пластика на форму. Он подходит для более простых и неглубоких форм. Формование под давлением создает положительное давление воздуха над пластиком, плотно прижимая его к форме. Это позволяет добиться четких деталей, напоминающих литьевые формы, и чрезвычайно жестких допусков на размеры.


